


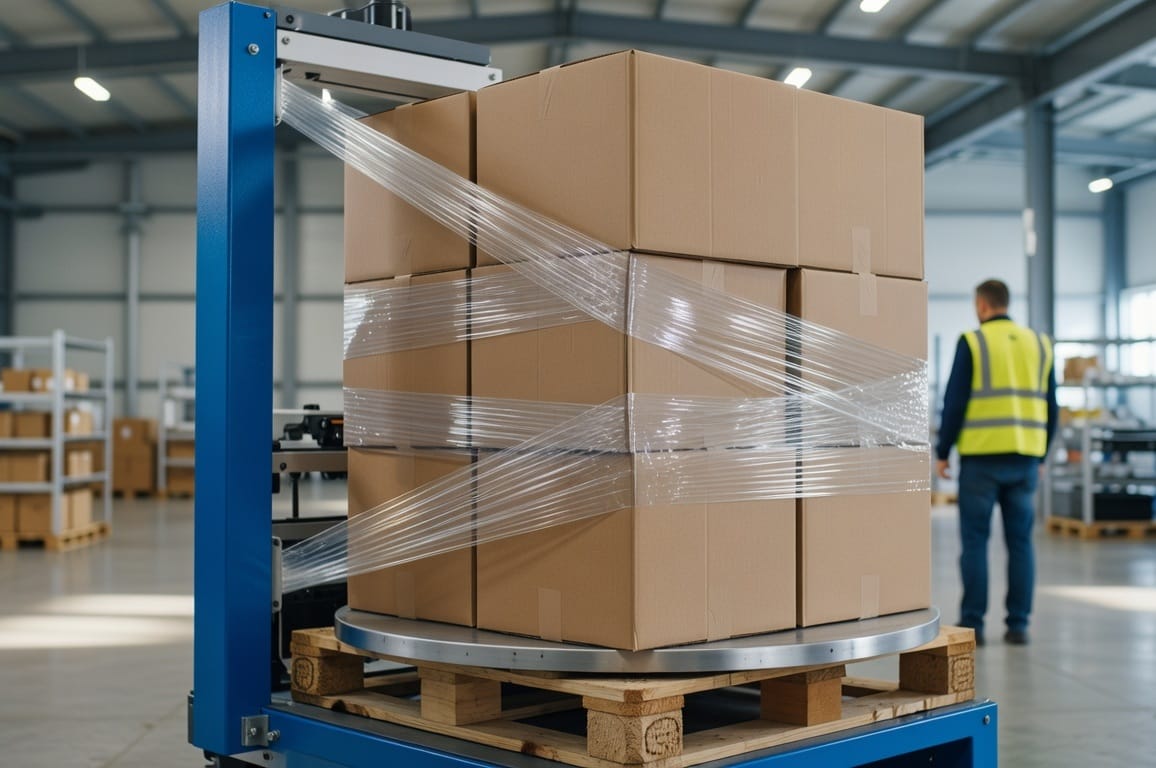
Dobór materiałów do pakowania paczek przemysłowych zależy od wagi, gabarytów i specyfiki transportu. Grubości nakładanej powłoki wpływają bezpośrednio na zdolność tworzywa do ochrony ładunku przed wstrząsami mechanicznymi na trudnych trasach.
Dlaczego grubość folii wpływa na odporność ładunku?
Grubość surowca w przedziale od 17 do 30 mikronów warunkuje bezpośrednio wytrzymałość mechaniczną powłoki ochronnej. W firmie KONKRET wiemy z codziennej praktyki, że wariant 17-mikronowy w zupełności wystarcza do stabilizacji lekkich ładunków poniżej 300 kg. Powszechnie stosowana grubość 23 mikronów stanowi uniwersalne rozwiązanie logistyczne sprawdzające się na większości standardowych palet przemysłowych.
Zabezpieczenie towarów przekraczających wagę 500 kg lub posiadających ostre kąty wymusza użycie materiału o grubości 30 mikronów. Cieńsza warstwa pęka przy najmniejszych drganiach ładowni. Zastosowanie wzmocnionej bariery na narożnikach całkowicie eliminuje ryzyko punktowego rozerwania osłony podczas gwałtownego załadunku wózkiem widłowym.
Jak prawidłowo wykonać owijanie krzyżowe?
Spiralne prowadzenie pasa z zachowaniem zakładki wynoszącej 30-50 procent szerokości rolki gwarantuje równomierne napięcie całej konstrukcji. Prawidłowo naciągnięta folia stretch do pakowania paczek dociska towar i zapobiega jego przesuwaniu się na drewnianej podstawie. Proces zawsze rozpoczynamy od kilkukrotnego, ścisłego związania dolnej partii ładunku z paletą nośną.
Naszym klientom rekomendujemy dostosowanie liczby przejść krzyżowych do środka ciężkości pakowanego asortymentu. Płynne przesuwanie plastiku ku górze ze stałym oporem blokuje powstawanie luźnych pętli. Nadmiar naciągu szybko zamienia się w falujący żagiel, który osłabia stabilność wieży w naczepie samochodowej.
Kiedy czarna powłoka działa lepiej niż transparentna?
Czarny wariant surowca odcina dostęp szkodliwego promieniowania UV do ładunków wystawionych na warunki atmosferyczne. Ochronna bariera zapobiega procesom blaknięcia zewnętrznych etykiet oraz fotodegradacji chemicznej wrażliwych produktów składowanych na otwartym placu. Ciemna struktura plastiku maskuje dodatkowo cenną zawartość przed wzrokiem osób postronnych.
Standardowa wersja przezroczysta sprawdza się najlepiej w kontrolowanym środowisku zamkniętych hal logistycznych. Brak ciemnego barwnika ułatwia operatorom szybkie skanowanie kodów kreskowych i sprawną identyfikację partii produkcyjnej. Magazynierzy wykonują inwentaryzację bez konieczności fizycznego naruszania spójności zewnętrznego pancerza.
Jak wstępny rozciąg stabilizuje ciężkie paczki?
Maszynowy naciąg rzędu 150-250 procent aktywuje pamięć kształtu tworzywa i powiększa dociskającą siłę ściągającą. Sprzętowe wydłużenie taśmy przed jej ostatecznym kontaktem z kartonami sprawia, że polimer dąży do powrotu do początkowych wymiarów. Generuje to nierozerwalny gorset wokół składowanych elementów stalowych czy chemicznych.
Zastosowanie parametru wydajności 250 procent pozwala zabezpieczyć znacznie większą powierzchnię ładunkową przy minimalnym zużyciu gramatury z rolki. Uzyskujemy podwyższoną sztywność całej bryły przy drastycznym cięciu kosztów materiałów eksploatacyjnych. Odpowiednia kalibracja naciągarki zapobiega uszkodzeniom brzegów.
Dlaczego najpierw używamy zaklejarek do kartonów?
Mechaniczne zamknięcie klap tektury utrzymuje fabryczną geometrię pudła poddawanego siłom bocznego zgniotu. Zautomatyzowane streczowanie wywiera duży nacisk na zewnętrzne ścianki miękkich opakowań. Zignorowanie etapu precyzyjnego sklejenia taśmą skutkuje zapadaniem się najwyższych warstw i utratą pionu przez całą ułożoną kolumnę.
Jako dostawca rozwiązań przemysłowych dobieramy inwestorom maszyny zintegrowane bezpośrednio z końcówką ciągu produkcyjnego. Jeśli konfigurujesz nowy proces dystrybucji, dobrym krokiem będzie montaż modułu zaklejającego tuż przed stanowiskiem ostatecznego owijania. Usztywnione w ten sposób bloki towarowe o wiele lepiej znoszą siły odśrodkowe na zakrętach autostrad.
Co zapamiętać o optymalizacji zużycia materiału?
Połączenie wysokiego rozciągu sprzętowego z przemyślanym doborem profilu mikronowego redukuje miesięczny tonaż odpadów generowanych na rampach. Trwałe zabezpieczenie wysyłek B2B opiera się na przestrzeganiu kilku wytycznych operacyjnych:
- Nakładanie 3-4 pełnych pętli bocznych stabilizuje standardowe przesyłki o regularnych wymiarach bazy.
- Towary o nieregularnych proporcjach i ostrych rantach wymagają pancerza grubszego niż klasyczne 23 mikrony.
- Utrzymywanie zwojów na minimalnej zakładce rzędu 30 procent eliminuje powstawanie słabych szczelin.
- Formowanie kartonów przed wjazdem na talerz obrotowy pozwala bezpiecznie nałożyć najciaśniejszy docisk.
Wybór folii stretch o grubości od 17 do 30 mikronów determinuje odporność mechaniczną ładunków o różnej masie. Technika owijania krzyżowego z zakładką 30-50% oraz wykorzystanie wstępnego rozciągu rzędu 150-250% znacząco podnoszą sztywność palety przy jednoczesnej redukcji kosztów materiałowych. Czarna powłoka chroni przed promieniowaniem UV i maskuje zawartość, podczas gdy transparentna ułatwia skanowanie kodów. Stabilność całości zależy od wcześniejszego, poprawnego zamknięcia kartonów.
FAQ
Jak sprawdzić, czy naciąg folii nie jest zbyt duży dla miękkich opakowań?
Zbyt silny naciąg powoduje wgniatanie narożników kartonów i deformację ich struktury wewnętrznej. Weryfikację przeprowadza się poprzez obserwację geometrii opakowania bezpośrednio po zakończeniu cyklu owijania. W przypadku odkształceń należy skorygować ustawienia hamulca lub wózka rozciągającego w maszynie.
Czy folia stretch o wyższym rozciągu maszynowym zawsze jest lepszym wyborem?
Wyższy parametr rozciągu, sięgający 250 procent, pozwala na znaczną oszczędność surowca, ale wymaga zastosowania specjalistycznych owijarek z odpowiednim systemem wstępnego naciągu. Przy owijaniu ręcznym nie uda się w pełni aktywować właściwości takiego materiału. Wybór musi być zatem ściśle skorelowany z wydajnością posiadanego parku maszynowego.
W jaki sposób składowanie folii w niskich temperaturach wpływa na jej właściwości?
Niskie temperatury drastycznie zmniejszają elastyczność i właściwości klejące polimeru, co utrudnia prawidłowe przyleganie kolejnych warstw do siebie. Przed użyciem zaleca się sezonowanie rolek w temperaturze pokojowej przez co najmniej 24 godziny. Zapobiega to pękaniu materiału podczas gwałtownego naciągania na krawędziach palet przemysłowych.