


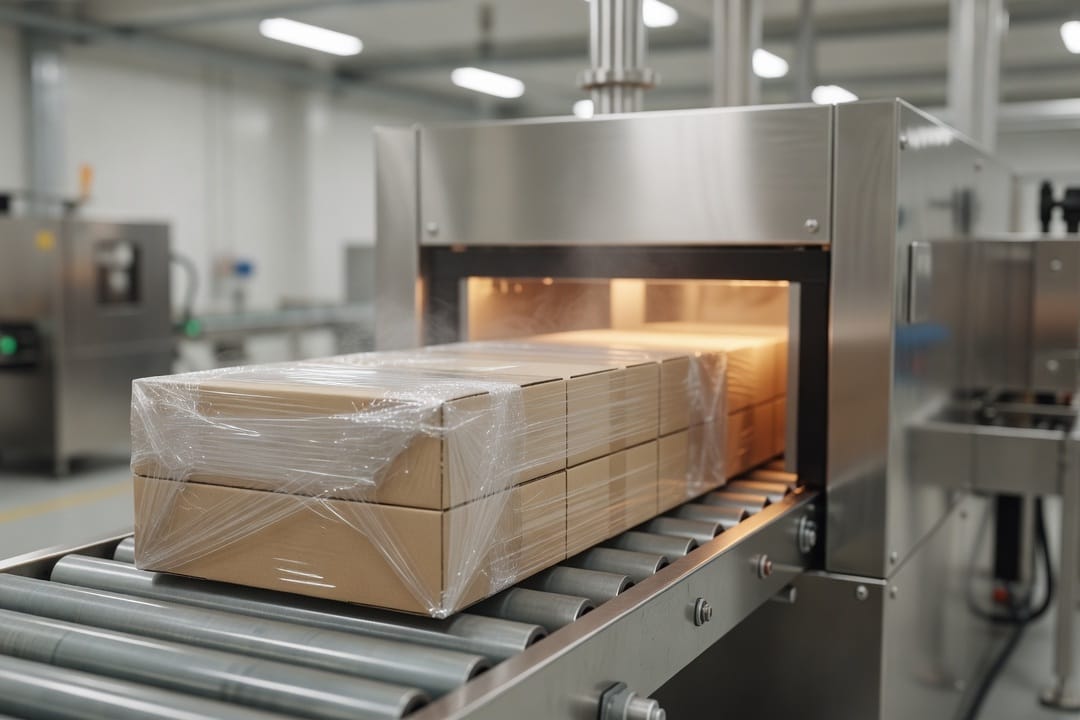
Mechanizm obkurczania folii opiera się na wymuszonym obiegu nagrzanego powietrza wewnątrz dedykowanej komory. Produkt owinięty materiałem termokurczliwym przemieszcza się na taśmie transportera przez zamkniętą strefę grzewczą. Rozprowadzane przez wydajne wentylatory gorące powietrze błyskawicznie powoduje skurcz tworzywa i jego szczelne dopasowanie do skomplikowanego kształtu ładunku.
Mechanizm działania komory obkurczającej
Standardowy tunel grzewczy do pakowania wykorzystuje układ grzałek oporowych oraz zaawansowany system recyrkulacji. Wentylatory bez przerwy wymuszają intensywny przepływ nagrzanego powietrza wokół przesuwanego asortymentu. Zamknięta wewnątrz powłoka kurczy się pod wpływem wysokiej temperatury, a uwięzione między poszczególnymi warstwami powietrze dodatkowo dociska materiał do zewnętrznej powierzchni ładunku. Zjawisko to gwarantuje doskonałą przejrzystość i sztywność gotowego opakowania. Proces technologiczny kończy się na wyjściu z sekcji grzewczej, gdzie cienkie tworzywo powoli stabilizuje się w swoim docelowym, twardym kształcie.
Jak dobrać temperaturę do folii polietylenowej?
Wymagany zakres cieplny dla folii polietylenowej (PE) wynosi zazwyczaj od 80 do 160°C. Dokładna wartość zależy bezpośrednio od grubości zastosowanego materiału oraz gabarytów samego przedmiotu. W naszej praktyce wdrożeniowej zawsze dobieramy początkowe parametry ściśle na podstawie fabrycznych zaleceń producenta danej powłoki. Następnie przeprowadzamy serię testów wydajnościowych na linii produkcyjnej. Stopniowe zwiększanie mocy grzewczej pozwala precyzyjnie uchwycić moment idealnego napięcia włókien. Taka ostrożna metoda skutecznie zapobiega przypadkowemu przetopieniu delikatnych warstw podczas nieplanowanego postoju maszyny.
Synchronizacja prędkości transportera taśmowego
Optymalna prędkość przesuwu ładunku wynosi najczęściej od 2 do 10 metrów na minutę. Harmonogram ruchu musi bezwzględnie odpowiadać faktycznej wydajności współpracującej zgrzewarki. Zbyt szybki transport drastycznie skraca czas ekspozycji folii na ciepło, co skutkuje powstawaniem nieestetycznych fałd i brakiem odpowiedniego naciągu. Zbyt powolny ruch przedmiotu prowadzi z kolei do trwałego uszkodzenia lub całkowitego stopienia zewnętrznej warstwy ochronnej. Parametry napędu wynikają zatem bezpośrednio z maksymalnej przepustowości całej zautomatyzowanej instalacji.
Dlaczego ukierunkowany nadmuch i schładzanie są kluczowe?
Zastosowanie systemu regulowanych kierownic gwarantuje idealnie równomierny rozkład temperatury wewnątrz całego urządzenia. Złożony mechanizm przepustnic skutecznie zapobiega powstawaniu niebezpiecznych, lokalnych punktów przegrzania elastycznego materiału. Grubsze folie polietylenowe wymagają bezwzględnego uruchomienia dodatkowej strefy schładzania tuż po opuszczeniu głównej sekcji grzewczej. Intensywne chłodzenie za pomocą silnych wentylatorów wyjściowych błyskawicznie utrwala nadany kształt. Taki zabieg technologiczny doskonale chroni jeszcze plastyczne struktury przed mikropęknięciami w trakcie dalszego transportu.
Przyczyny nierównomiernego obkurczania folii
Powstawanie widocznych zmarszczek wynika zazwyczaj z poważnych błędów popełnionych podczas kalibracji głównego termostatu. Zbyt niska temperatura całkowicie uniemożliwia prawidłowe i silne napięcie rozgrzanych włókien.
Główne powody problemów z estetyką gotowego opakowania to najczęściej:
- niewłaściwy naciąg wstępny materiału bezpośrednio przed wejściem ładunku do wnętrza urządzenia,
- zaburzony lub wysoce asymetryczny przepływ gorących mas powietrza wokół przesuwanego przedmiotu,
- nagromadzenie twardych zanieczyszczeń eksploatacyjnych na powierzchni roboczej samej taśmy transportera.
Bieżąca weryfikacja tych trzech obszarów pozwala operatorom bardzo szybko przywrócić prawidłowy i powtarzalny wygląd pakowanych towarów.
Jak rozpoznać zużycie grzałek i taśm teflonowych?
Uszkodzone elementy grzejne powodują wyraźne spadki temperatury w wybranych sektorach roboczych całej maszyny. Wyeksploatowane powłoki teflonowe szybko tracą swoje pierwotne właściwości antyadhezyjne, co natychmiast skutkuje uciążliwym przywieraniem roztopionego tworzywa do mechanicznych elementów konstrukcyjnych. Widocznym objawem takich ukrytych awarii są matowe plamy na paczkach oraz zauważalnie wydłużony czas pełnego cyklu. Dostarczając na rynek części zamienne do maszyn, systematycznie uświadamiamy operatorom, że regularna wymiana tych tanich podzespołów całkowicie eliminuje kosztowne przestoje produkcyjne.
Metody kontroli kluczowych ustawień maszyny
Utrzymanie pełnej powtarzalności cyklu wymaga ciągłego monitorowania bieżących wskazań czujników cieplnych i mechanicznych. Cyfrowe panele sterujące pozwalają rejestrować ewentualne odchylenia techniczne na bieżąco. Zaawansowane linie przemysłowe wykorzystują do tego celu dedykowane karty kontrolne oraz systematyczne testy wyrywkowych próbek z każdej partii.
| Problem z opakowaniem | Prawdopodobna przyczyna techniczna | Zalecana czynność korygująca |
|---|---|---|
| Brak napięcia na rogach paczki | Zbyt niska temperatura przepływu | Zwiększenie nastawy termostatu |
| Tworzywo pęka tuż po wyjściu | Całkowity brak strefy chłodzenia | Uruchomienie wentylatorów wyjściowych |
| Gorący materiał przywiera do taśmy | Zużycie zewnętrznej powłoki teflonowej | Natychmiastowa wymiana pasa transmisyjnego |
Przy planowaniu modernizacji linii pakującej warto sprawdzić naszą ofertę urządzeń oraz dedykowanych materiałów eksploatacyjnych. Takie zorganizowane podejście diagnostyczne i sprzętowe zawsze gwarantuje stabilną jakość zabezpieczenia towarów przez całą zaplanowaną zmianę roboczą.
Mechanizm obkurczania opiera się na obiegu gorącego powietrza, a efekt końcowy zależy od temperatury, prędkości transportera i ukierunkowanego nadmuchu. Dla folii PE kluczowe jest stopniowe strojenie parametrów, kontrola naciągu oraz chłodzenie po wyjściu z komory. Nierówne obkurczanie zwykle wynika z błędów nastaw, zabrudzeń lub zużycia grzałek i taśm teflonowych.
FAQ
Od czego zacząć ustawianie tunelu grzewczego do pakowania?
Najpierw ustawia się temperaturę zgodnie z typem folii i gabarytem ładunku, a dopiero potem koryguje prędkość transportera. Kluczowe jest zachowanie równowagi między czasem ekspozycji a mocą grzania. Zbyt szybki przesuw daje niedogrzanie, a zbyt wolny może przegrzać materiał.
Jaka temperatura jest odpowiednia dla folii polietylenowej?
Folia polietylenowa zwykle wymaga zakresu około 80–160°C, choć w praktyce parametr zależy od grubości materiału i kształtu pakunku. Ustawienie startowe warto oprzeć na zaleceniach producenta folii. Następnie temperaturę dobiera się testowo na linii, obserwując napięcie i wygląd opakowania.
Dlaczego folia obkurcza się nierównomiernie?
Najczęściej powodem jest zła kalibracja termostatu, niewłaściwy naciąg materiału albo nierówny przepływ powietrza w komorze. Problem mogą też nasilać zabrudzenia na taśmie transportera. W praktyce objawia się to fałdami, brakiem napięcia na rogach lub punktowym przegrzaniem.
Po co w tunelu grzewczym jest strefa chłodzenia?
Strefa chłodzenia stabilizuje folię po wyjściu z komory i utrwala nadany kształt. Dzięki temu materiał nie pęka i nie odkształca się podczas dalszego transportu. Jest to szczególnie ważne przy grubszych foliach i delikatnych powłokach.
Jak rozpoznać zużycie grzałek lub taśm teflonowych?
Zużycie grzałek widać po spadkach temperatury w części komory, a taśm teflonowych po przywieraniu folii do elementów maszyny. Częstym objawem są też matowe plamy na paczkach i wydłużony cykl obkurczania. Takie symptomy zwykle oznaczają potrzebę wymiany podzespołów.